logo
Productos
Productos
Hogar > Productos > Partes de mecanizado CNC > biela mecánica larga

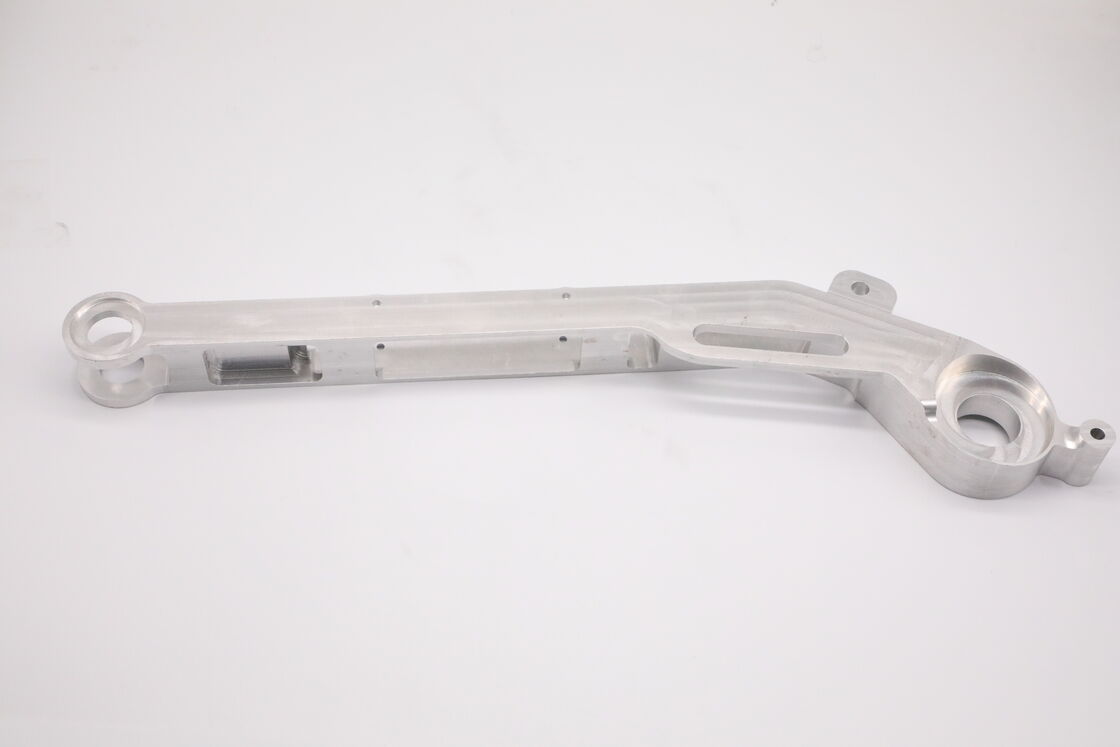
biela mecánica larga

Detalles del producto

Lugar de origen: Porcelana

Nombre de la marca: WEL

Certificación: ISO9001

Número de modelo: Ninguno

Pago y términos de envío

Cantidad de orden mínima: 100

Precio: USD

Detalles de empaquetado: Embalajes industriales

Tiempo de entrega: 8WEEKS

Condiciones de pago: T/T

Capacidad de la fuente: 100000

Consiga el mejor precio
Resaltar:

biela mecánica larga para CNC

,

biela mecanizada CNC

,

biela mecánica de precisión

biela mecánica larga

1Aplicación

Esta barra de conexión mecánica larga de tipo doblado con cabezas de bisagra de rodamiento en ambos extremos se utiliza principalmente paraMecanismos de oscilación de automatización, brazos del actuador del robot, módulos de transferencia, brazos de oscilación del dispositivo de ensayo y enlaces de transmisión del equipo de simulación de movimientoLos asientos con rodamientos de gran diámetro en ambos extremos están equipados con rodamientos y pines para juntas de rotación. Las ranuras reductoras de luz y los pequeños orificios de localización en el haz son para sensores de montaje,Paradas de límite y accesorios auxiliaresComo componente móvil clave para la transmisión de oscilación y par recíproca, realiza la transmisión de oscilación angular y de empuje-tirón bajo cargas cíclicas alternas.ampliamente utilizado en líneas de producción automáticas y conjuntos de herramientas no estándar.

2Material y rendimiento

Materiales básicos: 6061‐T6 Aleación de aluminioDesempeño clave:

  • Resistencia a la tracción ≥ 310 MPa, resistencia al rendimiento ≥ 276 MPa. Buena resistencia a la flexión del haz principal, resistente a la deformación plástica bajo cargas cíclicas alternas.
  • Densidad 2,7 g/cm3 La estructura ligera en ranuras reduce la inercia en movimiento y mejora la respuesta dinámica del mecanismo.
  • Excelente maquinabilidad para perfiles curvados largos, agujeros profundos y cavidades escalonadas.
  • Buen rendimiento frente a la fatiga para oscilaciones recíprocas de alta frecuencia, conforme con RoHS y REACH.

3Método de tratamiento

Fabricado por:Fabricación en la cual todas las materias utilizadas para la fabricación de los productos del capítulo 85 se utilicen para la fabricación de productos del capítulo 85, hechas de aluminio sólido sin soldadura.

  • Procesos básicos: fresado de contorno de vigas largas, perforación de cabezales de rodamientos de bisagras, fresado de ranuras de reducción de peso, perforación de orificios de localización y de agujeros de contra-escubrimiento, fresado de cavidades internas,la formación de una sección de transición doblada.
  • Procesos auxiliares: chanfrado de los bordes completos, extirpación completa de los agujeros y las ranuras y eliminación de las astillas.
  • Compensación de configuración múltiple para minimizar la distorsión de las piezas largas, garantizar el paralelismo y la coaxialidad de dos orificios de bisagra de extremo para un movimiento de oscilación suave.

4. Precisión de mecanizado y requisitos de uso

Precisión de mecanizado:

  • Se aplicará una tolerancia de dimensiones de ±0,015 mm.
  • Tolerancia geométrica: paralelismo entre dos orificios de rodamiento de bisagras ≤0,02 mm, redondez del orificio ≤0,015 mm, tolerancia de posición del orificio de montaje ≤0,02 mm
  • Superficie rugosa: Ra ≤1,6 μm, conducto interno liso para rodamientos y pinos.Requisitos de uso:
  • Temperatura de funcionamiento: -20°C ~ +85°C, resistir tensión, compresión y impacto alternados de oscilación recíproca.
  • Los rodamientos y los pines instalados en los orificios de las bisagras deberán girar libremente sin atascos; controlar el par de bloqueo del pin para evitar la deformación por compresión del orificio.
  • La viga principal es la parte de carga principal; no se sobrecargue por flexión forzada.
  • Conservar las piezas de aluminio desnudas en un ambiente seco para evitar la decoloración por oxidación.

5Tratamiento térmico

Tratamiento térmico con tratamiento por solución y envejecimiento artificial (T6).

  • Objetivo: aliviar la tensión de fresado residual del componente de gran tamaño, evitar la flexión y torsión del brazo de balanceo, estabilizar la precisión relativa de la posición de los orificios de bisagra,mejora la resistencia a la flexión y la resistencia a la fatiga.

6. Postratamiento

El acabado de aluminio fresado en bruto sin anodizar.

  • Se conserva la textura metálica original CNC. El espacio libre del ensamblaje permanece preciso sin influencia del espesor del revestimiento. Se puede aplicar anodizado natural / negro opcional según la solicitud del cliente.Mantener a prueba de humedad las piezas de aluminio desnudas.

7Control de calidad

Control de calidad de todo el proceso de acuerdo con ISO9001:

  • Inspección de entrada: verificación espectroscópica del material con el certificado de material 6061‐T6.
  • Inspección de patrulla en el proceso: controlar la distorsión de la curvatura de la pieza larga, probar el paralelismo y la redondez de los orificios de bisagra, verificar las dimensiones de las ranuras.
  • Inspección final: medición dimensional completa, verificación visual de las astillas y las astillas; informes de inspección rastreables por lote.
  • Limpieza previa al envío: eliminar completamente las virutas de aluminio de los orificios de los rodamientos, los orificios de localización y las ranuras de reducción de peso para satisfacer los requisitos de ensamblaje del mecanismo de movimiento.
  • Envases industriales: Cada pieza envuelta con película protectora de PE, especialmente para soportar los orificios internos y las superficies de acoplamiento.Embalado en cajas de cartón antistatico de uso pesado con un soporte de algodón perlado para evitar la flexión del brazo largo durante el transporte. Exportar cartones de cartón ondulado marcados con número de pieza y número de lote.
Productos similares